

Introduktion
Att välja en tätning för högtemperaturkemikaliepumpar kräver mer än att matcha storlek och tryckklassningar. Värme, fluidkemi, ångtryck, axelrörelser och utsläpp begränsar all inverkan på om en tätning kommer att fungera tillförlitligt eller sluta fungera tidigt under krävande belastning. Den här artikeln förklarar de viktigaste driftsförhållandena som styr valet av tätning och visar hur material, tätningsarrangemang och stödsystem bör matchas med processen. I slutändan kommer läsarna att vara bättre rustade att utvärdera avvägningar mellan säkerhet, drifttid, underhållskrav och regelefterlevnad innan de specificerar en mekanisk tätning för krävande kemiska applikationer.
Varför val av mekanisk tätning är viktigt
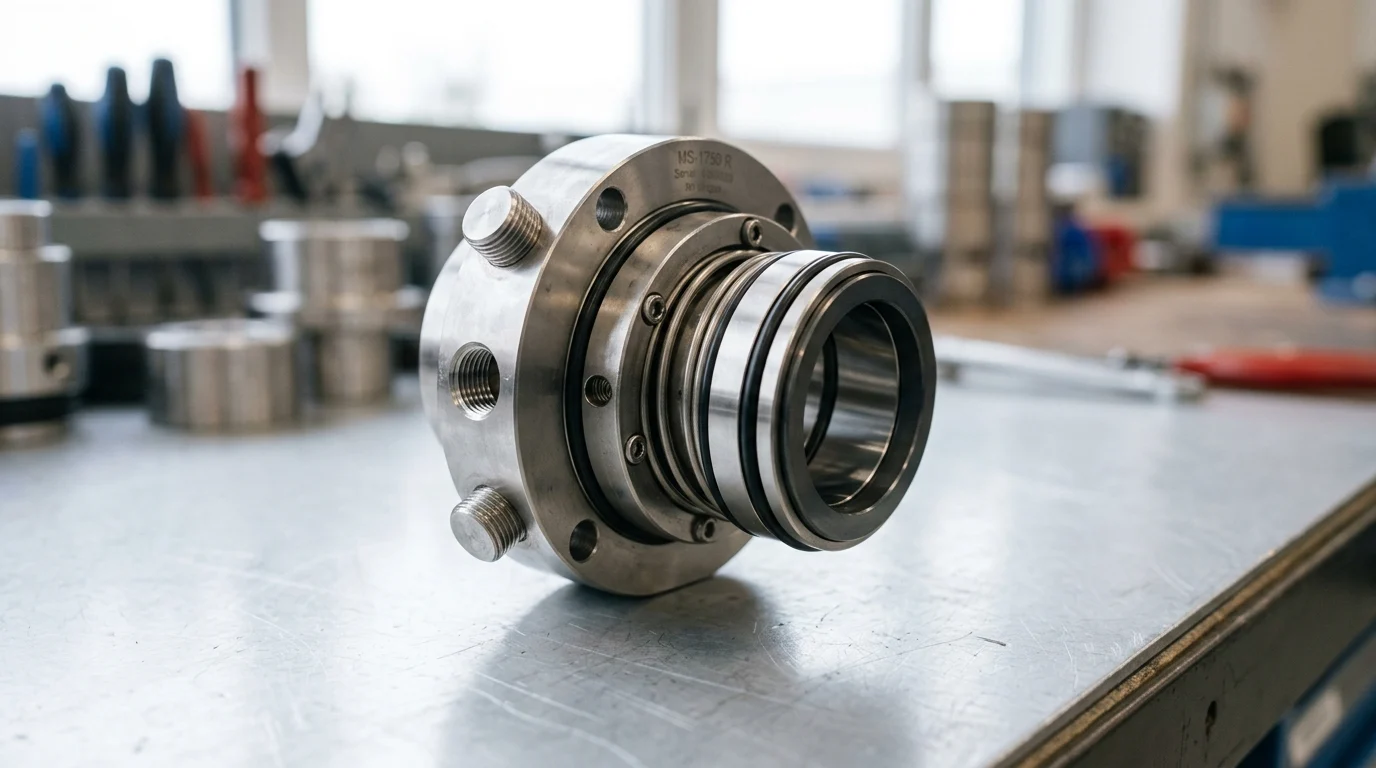
Specificera rättenmekanisk tätningför högtemperaturkemikaliepumpar är ett grundläggande tekniskt krav som direkt dikterar anläggningens tillförlitlighet och driftssäkerhet. I extrema processmiljöer där aggressiva vätskor möter kraftiga termiska gradienter fungerar den mekaniska tätningen som den primära barriären mellan flyktiga processmedier och den yttre atmosfären.
Hur tätningsfel påverkar drifttid, säkerhet och utsläpp
När en mekanisk tätning går sönder får det snabbt konsekvenser för en anläggning. Oplanerade pumpavbrott kan lätt medföra stilleståndskostnader på mellan 10 000 och 50 000 dollar per dag i kontinuerliga kemiska bearbetningsanläggningar. Utöver förlorad produktion utgör katastrofala tätningsfel allvarliga säkerhetsrisker och utsätter personal för giftiga, frätande eller brandfarliga vätskor.
Miljömässigt regleras flyktiga utsläpp strikt av regionala och federala myndigheter. Enligt EPA-metod 21 i USA måste läckage av flyktiga organiska föreningar (VOC) ofta hållas under 500 ppm, och vissa strikta serviceföreskrifter kräver gränser så höga som 50 ppm. Att välja rätt mekanisk tätning säkerställer att dessa tröskelkrav konsekvent uppfylls utan att kontinuerliga underhållsinsatser krävs.
Vilka driftsförhållanden gör tätningsvalet avgörande
Vissa driftsparametrar höjer tätningsvalet från en rutinmässig underhållsuppgift till en kritisk teknisk utmaning. Högtemperaturapplikationer, vanligtvis definierade inom tätningsindustrin som temperaturer över 204 °C, orsakar betydande termisk expansion, vilket förändrar det kritiska mikrogapet mellantätningsytor.
Dessutom accelererar höga temperaturer nedbrytningen av sekundära elastomerer och ökar sannolikheten för vätskeflamning eller koksbildning på tätningens atmosfäriska sida. När man kombinerar extrema termiska temperaturer med höga sugtryck eller kemiskt aggressiva medier försvinner i princip felmarginalen vid val av tätning, vilket kräver högkonstruerade barriärlösningar för att förhindra för tidigt haveri.
Vilka servicedata behövs för tätningsspecifikation
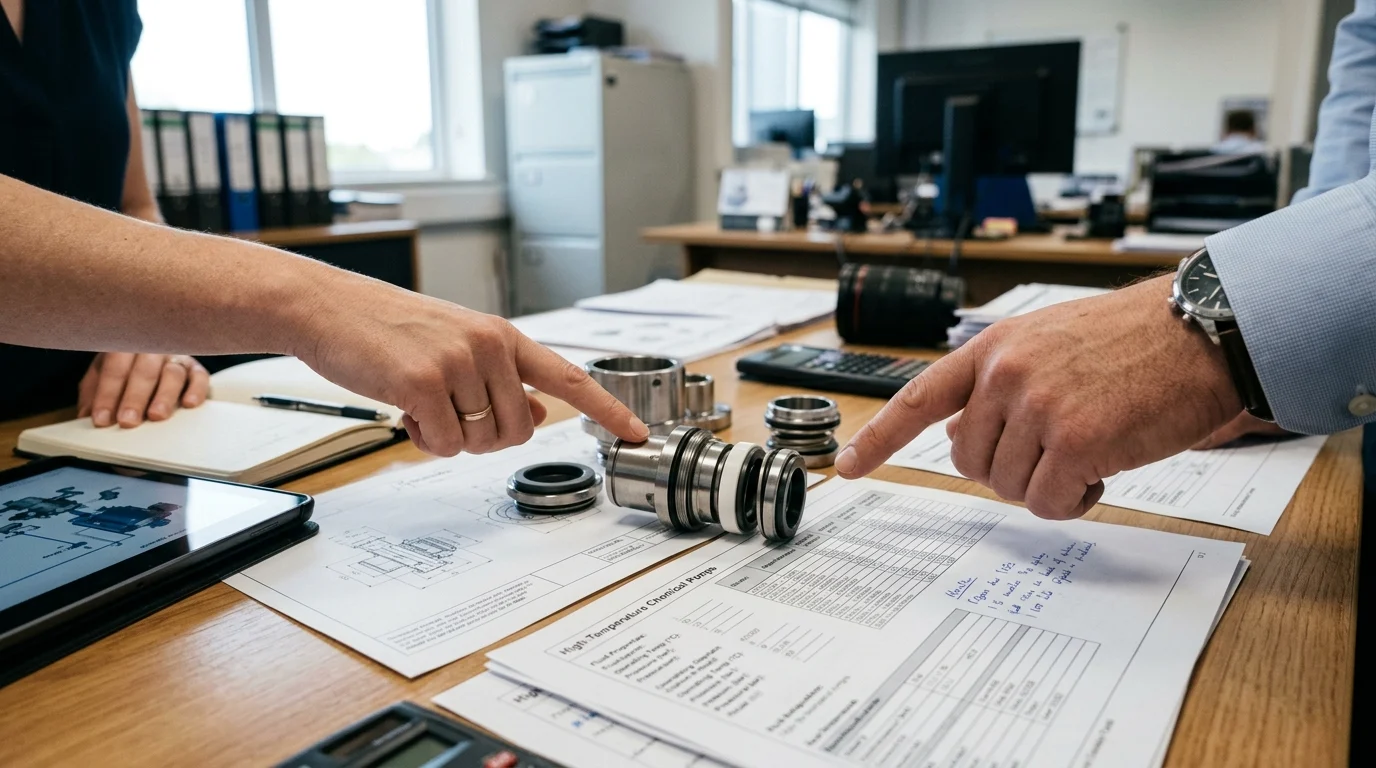
Noggrann tätningsspecifikation är omöjlig utan en omfattande förståelse av processmiljön. Ingenjörer måste samla in exakta servicedata för att förhindra för tidigt slitage på ytan, elastomernedbrytning eller katastrofalt barriärfel.
Vilka data om vätska, temperatur, tryck, ångtryck och fasta ämnen som ska samlas in
Grunden för val av mekanisk tätning är beroende av data om granulära vätskor. Viktiga parametrar inkluderar specifik vikt, viskositet vid driftstemperatur och ångtrycksmarginal. Att upprätthålla en tillräcklig marginal mellan det tillgängliga nettopositiva sughuvudet (NPSHa) och det erforderliga (NPSHr) förhindrar kavitation, vilket kan splittra spröda tätningsytor.
Drifts- och konstruktionstemperaturintervall, tillsammans med maximala dynamiska och statiska tryck, avgör den mekaniska hållfasthet som krävs för tätningsaggregatet. Dessutom är koncentrationen av suspenderade fasta ämnen avgörande; vätskor som innehåller mer än 2 viktprocent fasta ämnen kräver vanligtvis specialiserade tätningskonstruktioner eller kombinationer av hårda material för att motstå nötning.
| Parameter | Kritisk tröskel/metrik | Påverkan på val av tätning |
|---|---|---|
| Temperatur | > 204 °C | Didikterar metallbälgar framför påskjutarkonstruktioner; kräver FFKM-elastomerer. |
| Ångtryck | < 5 psi marginal till drift | Hög risk för blinkning; kräver API-plan 11, 13 eller 53A. |
| Fastämnesinnehåll | > 2 viktprocent | Kräver ytor av kisel/volframkarbid; kan behöva utvändig spolning (Plan 32). |
Hur axelrörelse, pumptyp och tätningskammarens skick påverkar valet
Mekanisk dynamik och pumpgeometri är lika viktiga för specifikationsprocessen. Axelns nedböjning vid tätningsytorna måste hållas strikt under 0,05 mm (0,002 tum) för att förhindra ytseparation och efterföljande läckage. Pumpens L3/D4-förhållande (axellängd till diameter) ger en tillförlitlig indikator på dess känslighet för radiell nedböjning under belastning.
Dessutom dikterar standarden som pumpen är byggd enligt – såsom API 610 för tunga raffinaderiapplikationer kontra ANSI B73.1 för allmän kemisk användning – tätningskammarens dimensionella hölje. Standardborrning, förstorad borrning och konisk borrning förändrar var och en vätskeflödet och värmeavledningsegenskaperna runt tätningsytorna, vilket direkt påverkar det erforderliga spolplanet och tätningsprofilen.
Hur man jämför mekaniska tätningsdesigner och material
När servicedata är etablerade flyttas fokus till att utvärdera de många olika mekaniska tätningskonfigurationerna. Att matcha designarkitekturen och metalluren med processen säkerställer optimal medeltid mellan fel (MTBF).
När man ska använda enkla, dubbla, patron-, metallbälg- och trycktätningar
Valet mellan enkla och dubbla tätningar beror på vätskans giftighet och ångtryck. Dubbla trycksatta (dubbla) eller trycklösa (tandem) tätningar är obligatoriska för farliga eller mycket flyktiga vätskor.Patrontätningar, som förmonterar ytor, fjädrar och packbox till en enda enhet, har till stor del ersatt komponenttätningar tack vare elimineringen av mätfel vid installationen.
För högtemperaturpumpar i kemikalier är metallbälgtätningar starkt att föredra framför trycktätningar. Trycktätningar är beroende av en dynamisk O-ring som måste glida längs axeln; vid temperaturer över 204 °C kan elastomerer brytas ner eller processvätskor koksa, vilket gör att O-ringen hänger sig. Metallbälgar eliminerar denna dynamiska elastomer och förlitar sig istället på svetsade metalliska veck för att ge jämn ytbelastning.
Vilka ytmaterial, sekundärtätningar, metallurgi och spolplaner passar applikationen?
Materialvalet avgör tätningens kemiska och termiska motståndskraft. Primära ytmaterial använder vanligtvis kiselkarbid (SiC) mot kol för allmän användning, eller SiC mot volframkarbid för slipande tillämpningar. Sekundära tätningselement (O-ringar) representerar ofta den svagaste termiska länken.
Medan vanliga fluorelastomerer (FKM/Viton) är begränsade till cirka 204 °C, kan perfluorelastomerer (FFKM/Kalrez) motstå termiska variationer upp till 327 °C. Metallurgin hos tätningsringen och bälgen måste matcha eller överträffa pumphusets korrosionsbeständighet, vilket ofta kräver legering 20, Hastelloy C-276 eller titan i aggressiva kemiska tillämpningar. Dessa material kompletteras av API 682-spolningsplaner, såsom Plan 53A (trycksatt barriärvätska) eller Plan 54 (externt cirkulationssystem), som hanterar den termiska och tribologiska miljön i tätningskammaren.
Hur man jämför alternativ utifrån prestanda, tillförlitlighet och kostnad
Att jämföra alternativ kräver att man balanserar initiala kapitalutgifter mot långsiktig tillförlitlighet. En helt konstruerad API 682-tätning med dubbel patron i Hastelloy kan kosta 300 % till 500 % mer än en vanlig ANSI-enkeltätning, men den kan förlänga MTBF från oacceptabla 6 månader till ett mål på 36 till 60 månader vid krävande drift.
| Komponenttyp | Material / Utförande | Maxtemperaturgräns | Relativ kostnadsmultiplikator |
|---|---|---|---|
| Sekundär tätning | FKM (Viton) | 400°F (204°C) | 1,0x (baslinje) |
| Sekundär tätning | FFKM (Kalrez) | 620°F (327°C) | 5,0x – 8,0x |
| Tätningsdesign | Påskjutare (Standard) | Applikationsberoende | 1,0x |
| Tätningsdesign | Kantsvetsade metallbälgar | 426 °C | 2,5x – 4,0x |
| Metallurgi | 316 rostfritt stål | Ej tillämpligt | 1,0x |
| Metallurgi | Hastelloy C-276 | Ej tillämpligt | 3,5x – 5,0x |
Vilka faktorer som påverkar valet av tätning och vilka leveranser påverkar dessa?
Regelefterlevnad och leveranskedjelogistik introducerar externa parametrar som strikt styr upphandling och implementering av mekaniska tätningar förkemisk bearbetningsindustri.
Hur API-, ISO-, säkerhets-, utsläpps- och farliga tjänster gäller
Inom petrokemiska sektorer och högtemperaturkemisektorer är efterlevnaden av API 682 (4:e upplagan) och ISO 21049 ofta icke förhandlingsbar. Dessa standarder föreskriver rigorösa kvalificeringstester, standardmaterialval och specifika mått för att säkerställa maximal säkerhet.
För farliga tjänster kräver miljöföreskrifter strikt övervakning av flyktiga utsläpp, vilket tvingar operatörer att använda dubbla tätningskonfigurationer med sofistikerad barriärvätskeövervakning. Anläggningar som arbetar i explosiva atmosfärer måste också säkerställa att deras tätningar och hjälpspolningssystem har lämpliga ATEX-certifieringar. Att uppfylla dessa efterlevnadsramverk tillåter laglig drift samtidigt som risken för katastrofala myndighetspåföljder minskas.
Vilka leverantörskvalificeringar, utbytbarhet och ledtidsproblem som ska granskas
Faktorer i leveranskedjan påverkar i hög grad valet av tätningar, särskilt när man balanserar standardkonstruktioner kontra högkonstruerade konstruktioner. Leverantörskvalificering bör bedöma globala supportmöjligheter, tillgång till lokala reparationsanläggningar och lagerhanteringsprogram. Utbytbarhet är en stor operativ fördel; standardisering på en specifik patrontätningsplattform över flera ANSI- eller API-pumpar minskar reservdelslagerkostnaderna.
Ledtider kräver dock noggrann projektledning. Medan vanliga patrontätningar i rostfritt stål kan ha en ledtid på 1 till 2 veckor, kan specialtillverkade API-tätningar som använder exotiska metallurgier som Inconel 718 eller specialiserade ytbehandlingar förlänga ledtiderna till 12 till 16 veckor. Dessutom kan minimiorderkvantiteter (MOQ) gälla för proprietära elastomerföreningar, vilket kräver strategiska lagerhållningsprogram för att förhindra längre avbrott.
Hur man slutför beslutet om den mekaniska tätningen
Att slutföra specifikationen för den mekaniska tätningen kräver en objektiv syntes av processdata, myndighetskrav och ekonomiska begränsningar för att komma fram till det optimala tätningsarrangemanget.
Vilken steg-för-steg-process hjälper till att anpassa tätningsarrangemanget till driftsförhållandena?
En systematisk metod säkerställer att ingen kritisk variabel förbises. Först måste ingenjörerna definiera vätsketillståndet och kartlägga den maximala driftstemperaturen mot ångtryckskurvan för att fastställa risken för flammande vätska. För det andra väljs arrangemanget: enkla tätningar för godartade vätskor, dubbla, trycklösa tätningar för måttliga risker och dubbla, trycksatta tätningar för farliga eller giftiga medier.
För det tredje väljs material genom att matcha metallurgin med korrosionstillägget och elastomererna med de maximala termiska avvikelserna. Slutligen är miljökontrollsystemet (spolningsplanen) utformat för att garantera att tätningsytorna får tillräcklig smörjning och kylning. Genom att följa denna sekventiella matris standardiseras beslutsprocessen och garanteras överensstämmelse med anläggningens bredare tillförlitlighetsmål.
Vilka tecken tyder på underspecifikation eller överspecifikation
Att känna igen symtomen på felaktig specifikation är avgörande för kontinuerlig förbättring. Underspecifikation manifesterar sig vanligtvis som kroniska tillförlitlighetsproblem, såsom en MTBF som faller under 12 månader, frekvent elastomerextrudering eller termisk deformation av tätningsytorna (värmekontroll).
Omvänt belastar överdrivna specifikationer projektbudgetar utan att ge proportionella driftsfördelar. Att installera en API 682 dubbel trycksatt metallbälgtätning med ett komplext Plan 53B-ackumulatorsystem på en ofarlig vattenslinga med måttlig temperatur kan öka kapitalkostnaderna med över 300 % och i onödan komplicera processen.operatörens underhållsrutinerRätt mekanisk tätning fungerar osynligt och uppnår sitt livscykelmål på 36 till 60 månader samtidigt som den optimerar både anläggningssäkerheten och den totala ägandekostnaden.
Viktiga slutsatser
- De viktigaste slutsatserna och motiveringen för rätt mekanisk tätning
- Specifikationer, efterlevnad och riskkontroller värda att validera innan du binder dig
- Praktiska nästa steg och förbehåll som läsarna kan tillämpa omedelbart
Vanliga frågor
Vilken tätningstyp är vanligtvis bäst för högtemperaturkemikaliepumpar?
Metallbälgtätningar föredras ofta över 204 °C eftersom de hanterar termisk expansion och undviker att elastomerer fastnar. För giftiga kemikalier eller kemikalier med högt ångtryck, överväg en dubbelpatrontätning.
Vilka processdata bör jag samla in innan jag väljer en mekanisk tätning?
Ange vätskans namn, drifts- och maxtemperatur, tryck, ångtryck, viskositet, fastämneshalt, axelstorlek, hastighet och pumpmodell. Detta gör det möjligt för leverantörer som Victor Seals att matcha tätningsdesign, ytor och elastomerer exakt.
Hur väljer jag tätningsmaterial för heta, aggressiva kemikalier?
Använd hårda ytkombinationer som kiselkarbid eller volframkarbid när kemikalier är korrosiva eller fasta ämnen överstiger 2 %. De motstår slitage bättre än mjukare ytor och förbättrar livslängden vid krävande pumpbelastning.
När ska jag använda en dubbeltätning istället för en enkeltätning?
Använd en dubbeltätning när vätskan är farlig, brandfarlig, benägen att flamma eller när utsläppskontroll är avgörande. En dubbeltätning med rätt stödplan ger bättre läckagekontroll och tillförlitlighet.
Kan Victor Seals leverera OEM-kompatibla ersättningsdelar för kemiska pumpar?
Ja. Victor Seals erbjuder OEM-kompatibla och reservmekaniska tätningar för märken som Grundfos, Alfa Laval, IMO, Flygt, Lowara och Allweiler, vilket hjälper underhållsteam att förkorta reparationstiden.
Publiceringstid: 29 maj 2026